El taller de tipografía en plomo: de la caja de tipos a la huella en el papel

Plagirdo es un cuaderno abierto sobre impresión tipográfica: la técnica en la que cada letra existe como una pieza física de plomo, se compone a mano, se cierra en una forma y se imprime bajo presión. Aquí se describe ese recorrido con el vocabulario que se usa delante del chibalete y de la máquina, sin atajos ni resúmenes de catálogo.

El material está escrito para quien ya tiene cajas, tipos y una prensa a mano, o para quien está intentando entender cómo funcionaban realmente antes de tocarlos. No hay recetas cerradas: cada taller tiene su plomo desgastado, su papel y su temperatura, y casi todas las decisiones se toman comparando pruebas.

Publicación independiente de carácter informativo y editorial. No se prestan servicios ni se vende material.

  • La caja, el cajetín y el componedor
  • Regletas, cuadrados y material de blanco
  • El cierre de la forma en rama
  • Minerva y prensa plano-cilíndrica
  • Registro y arreglo antes de la tirada
  • Tinta, tintero y batido de rodillos
  • Presión y profundidad de la huella
  • Papeles que aceptan el golpe
  • Tiradas a varias pasadas
  • Distribución y cuidado de los tipos
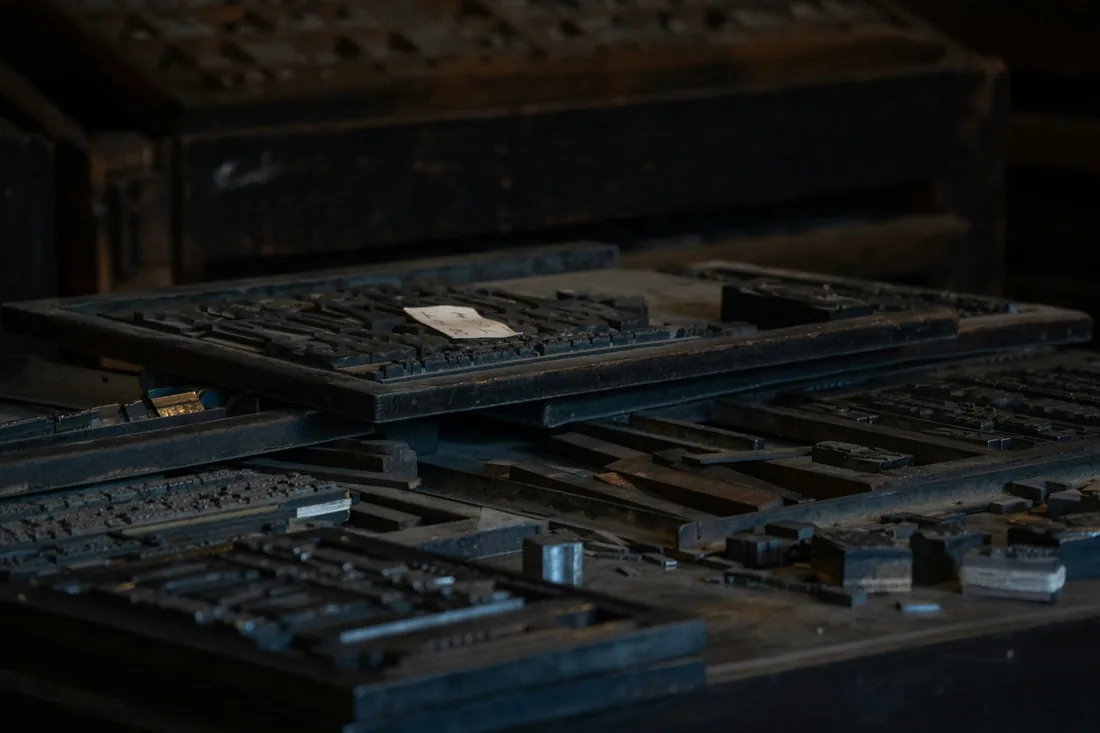
Galeras y bandejas con tipos de plomo apilados sobre la mesa de un taller de tipografía
Formas compuestas y material de blanco a la espera de ser cerrados en rama. Imagen editorial de archivo, sin relación con ningún taller concreto.

01La caja, el cajetín y el gesto de componer

La caja tipográfica no es un simple cajón: es un mapa de frecuencias. Los cajetines más amplios y más cercanos a la mano quedan para las letras que más aparecen en la lengua que se compone, y los rincones se reservan para signos raros, cifras o versalitas. Por eso una caja preparada para castellano no coincide del todo con una preparada para otro idioma: cambian las eñes, los acentos, la proporción de las vocales.

Componer consiste en ir tomando tipos de esos cajetines y colocándolos en el componedor, la regleta metálica ajustada de antemano a la medida de la línea. Se trabaja de izquierda a derecha, pero con las letras invertidas y cabeza abajo, de modo que la vista aprende a leer al revés antes de que la mano gane velocidad. La medida se fija una sola vez y no se toca: si el componedor se mueve, todas las líneas siguientes saldrán distintas y la forma no cerrará.

El cran y la lectura al revés

Cada tipo lleva en uno de sus costados una o varias muescas, el cran. Sirven para identificar la posición correcta sin mirar el ojo de la letra: si todos los cranes quedan alineados hacia el mismo lado, la línea está bien montada. También delatan mezclas de fundición, porque tipos de distinta procedencia o de distinto cuerpo suelen tener el cran en otra altura o con otro dibujo. Ese detalle ahorra muchas pruebas: una letra girada se ve enseguida en la línea de cranes, y no hay que esperar al primer entintado para descubrirla.

La otra referencia constante es la altura tipográfica, la distancia entre el pie y el ojo del tipo. En el ámbito europeo continental la referencia habitual es la altura Didot, ligeramente mayor que la angloamericana. Mezclar materiales de sistemas distintos en una misma forma provoca que unas letras impriman con fuerza y otras apenas rocen el papel, y ningún ajuste de presión corrige eso del todo.

Regletas, cuadrados y material de blanco

Todo lo que no imprime también se compone. Las regletas e interlíneas separan las líneas y fijan el interlineado; los espacios finos, medios y gruesos abren las palabras; los cuadratines y cuadrados rellenan los finales de línea. A ese conjunto se le llama material de blanco, y de su calidad depende más de lo que parece: un blanco ligeramente más alto de lo debido sube, toma tinta y aparece como una mancha oscura en la prueba.

Para los huecos grandes —márgenes internos, espacios entre bloques, zonas vacías de la forma— se recurre a piezas mayores, de madera o metal, que ocupan superficie sin aportar peso innecesario. Conviene que encajen por medidas exactas del sistema y no por combinaciones improvisadas: un blanco construido a base de trocitos sueltos se descompone en cuanto se levanta la forma.

  • Fijar la medida del componedor antes de la primera línea y no alterarla.
  • Comprobar la alineación de cranes al terminar cada línea.
  • Justificar la línea con espacios repartidos, no con un único hueco final.
  • Reservar el material de blanco por cuerpos y no mezclarlo en un montón común.
  • Pasar la composición a galera con una interlínea de separación entre bloques.
02Cerrar la forma en rama

La forma es el conjunto de composición y material de blanco montado dentro de una rama metálica y apretado hasta convertirse en un bloque sólido. Se trabaja sobre una superficie perfectamente plana, se colocan las cuñas en dos lados contiguos y se aprieta poco a poco, alternando, como quien ajusta las tuercas de una rueda. Apretar del todo una cuña antes de tocar la otra desplaza la composición y abre huecos en el lado opuesto.

Antes del apriete final conviene igualar la superficie: una tabla lisa apoyada sobre los tipos y unos golpes suaves bastan para devolver al mismo plano las letras que hayan quedado altas. Es un gesto breve y decisivo, porque cualquier tipo que sobresalga imprimirá con exceso y recibirá toda la presión de la tirada.

Antes de levantar la forma

  • Las cuñas aprietan en dos lados contiguos, nunca en los cuatro.
  • La composición se ha igualado sobre plano antes del apriete definitivo.
  • No queda ningún blanco suelto ni ninguna interlínea más corta que la medida.
  • Los bordes exteriores de la forma apoyan contra la rama sin holgura.
  • Levantada por un extremo, la forma no suelta ni una pieza.

Esa última prueba es la única que vale. Si al inclinar la forma cae un tipo, hay que aflojar, revisar dónde falta apriete o dónde se ha colado un blanco de cuerpo equivocado y repetir. Una forma que se descompone dentro de la máquina —lo que en el oficio se llama empastelar— cuesta mucho más tiempo que volver a cerrarla con calma sobre la mesa.

03Minerva y prensa plano-cilíndrica

Las dos máquinas más habituales en un taller de tipografía trabajan con lógicas distintas. En la minerva, o prensa de platina, la forma queda vertical y una platina móvil se cierra contra ella: todo el pliego recibe presión a la vez, en un solo golpe. Es una máquina de gesto corto y rítmico, cómoda para formatos pequeños —tarjetas, etiquetas, invitaciones, hojas sueltas— y exigente en cuanto a fuerza, porque la presión necesaria crece con la superficie impresa.

La plano-cilíndrica invierte el planteamiento: la forma viaja en horizontal sobre el carro y el papel pasa enrollado en un cilindro que rueda sobre ella. El contacto no es una superficie entera, sino una línea que se desplaza. Eso permite formatos mucho mayores con una presión total menor, y suele dar un entintado más uniforme en páginas de texto largas, aunque el ajuste inicial lleva más tiempo y el espacio que ocupa la máquina es otro.

La elección rara vez es teórica. Depende del tamaño de la forma, del número de ejemplares, del grosor del papel y de lo que haya en el taller. Un mismo trabajo compuesto una sola vez puede imprimirse en una u otra máquina, y el resultado se distingue: el golpe uniforme de la platina tiende a marcar más el papel, mientras que el paso del cilindro deja una huella algo más plana y regular.

En ambas máquinas el rodaje empieza igual: comprobar que los rodillos tocan la forma y no el material de blanco, que las guías sujetan el papel sin arrugarlo y que el mecanismo se mueve libre antes de acercarse a la presión de trabajo. Ninguna de las dos perdona un tipo alto ni una guía desplazada.

04Registro y arreglo antes de la tirada

Registro y arreglo son dos operaciones que se solapan en la mesa de la máquina pero responden a preguntas distintas. El registro decide dónde cae la impresión sobre el papel; el arreglo decide cómo reparte la máquina la presión sobre la forma. Un trabajo puede estar perfectamente registrado y salir con medias letras, o imprimir con una huella impecable en un sitio equivocado del pliego.

El registro se resuelve con guías: dos topes laterales y uno frontal que sitúan cada hoja siempre en la misma posición. Se imprime una prueba, se mide desde los bordes del papel y se corrigen las guías, no la forma. Cuando el trabajo lleva varias pasadas, esas guías se convierten en el único elemento que no puede moverse hasta el final: el papel volverá a la máquina buscando exactamente los mismos apoyos.

El arreglo consiste en compensar lo que la forma tiene de irregular. Ninguna composición es absolutamente uniforme: los tipos gastados imprimen más débiles, las zonas con mucha superficie entintada piden más presión que una línea suelta. Se colocan recortes finos de papel detrás del punto que imprime flojo, se retira material donde marca en exceso y se vuelve a probar. Es un trabajo de tanteo y de lupa, y en trabajos delicados puede llevar más tiempo que la tirada entera.

Secuencia habitual de ajuste

  • Montar la forma con presión mínima y tirar una prueba sin corregir nada.
  • Situar y fijar las guías; medir la posición desde dos bordes del pliego.
  • Marcar en la prueba las zonas débiles y las zonas excesivas.
  • Añadir o retirar calces finos detrás de esas zonas, de una en una.
  • Subir la presión en pasos pequeños y volver a probar tras cada cambio.
  • Guardar una prueba aprobada y compararla con los ejemplares durante la tirada.

05La tinta y su batido

Las tintas tipográficas son densas, pastosas y se extienden en capas muy finas. No se aplican sobre la forma directamente: se depositan en pequeña cantidad sobre la mesa de entintado o en el tintero y se reparten con los rodillos hasta formar una película uniforme, sin grumos ni zonas espesas. Ese batido previo es lo que hace que el primer ejemplar se parezca al último.

La cantidad correcta casi siempre es menor de lo que se cree. Un exceso de tinta engorda el ojo de la letra, rellena los contrapunzones de las letras pequeñas y produce un halo alrededor de los trazos; en la prueba se traduce en un negro sucio que parece profundo pero pierde todo el dibujo del tipo. Es preferible empezar corto, mirar la prueba a contraluz y añadir en cantidades muy pequeñas.

La temperatura del taller interviene más de lo esperado. Con frío la tinta se vuelve rígida, cuesta repartirla y los rodillos la dejan a rachas; con calor se afloja, se extiende demasiado y tiende a emborronar los perfiles. Trabajar en invierno con un taller sin calentar obliga a batir durante más tiempo antes de acercar los rodillos a la forma.

Los rodillos son la otra mitad del asunto. Deben apoyar sobre el ojo de los tipos y pasar por encima del material de blanco sin tocarlo; si van demasiado bajos, entintan los blancos altos y aparecen manchas en zonas que deberían quedar limpias. Conviene revisarlos antes de cada trabajo, limpiarlos por completo al terminar y guardarlos sin apoyar sobre su superficie, porque una deformación permanente deja franjas visibles en todas las tiradas siguientes.

06Presión y profundidad de la huella

Durante siglos, una página tipográfica bien impresa se reconocía por lo poco que marcaba el papel: la tinta quedaba depositada con nitidez y el reverso apenas delataba nada. La huella profunda, que hoy se busca con frecuencia por su valor táctil, era antes un defecto de ajuste. Conviene saberlo antes de decidir, porque no se trata de una técnica mejor o peor, sino de dos objetivos distintos.

El problema de imprimir con mucho golpe usando tipos de plomo es que el material lo paga. El plomo de fundición es blando: una tirada larga con presión excesiva redondea los perfiles, aplasta los remates finos y deja los tipos inservibles para trabajos posteriores. En cuerpos pequeños el deterioro se aprecia antes, porque los trazos delgados son los primeros en ceder.

Por eso los talleres que buscan relieve marcado suelen reservar los tipos de plomo para tiradas cortas y con presión moderada, y recurren a planchas de polímero o clichés de metal duro cuando el trabajo exige hundir el papel. La otra vía es el papel: una hoja blanda y voluminosa acepta profundidad con menos presión que una satinada, y permite un resultado táctil sin castigar la forma.

En cualquier caso, la presión se sube por pasos y se comprueba con el reverso del pliego a la luz rasante. Si la huella es visiblemente irregular dentro de una misma página, el origen suele estar en el arreglo y no en la máquina: aumentar la presión general solo agrava la diferencia entre las zonas fuertes y las débiles.

07Papeles que aceptan el golpe

En tipografía el papel no es un soporte neutro: interviene en el resultado tanto como la tinta o la presión. Los papeles blandos y voluminosos, con fibras poco compactadas, se deforman con facilidad y devuelven una huella clara con presión contenida. Los papeles muy satinados y cerrados resisten la deformación, conservan los perfiles muy nítidos y apenas dejan relieve, aunque exigen un entintado más cuidadoso porque no absorben.

La dirección de fibra condiciona el paso por la máquina y el comportamiento posterior de la hoja. Un pliego que entra con la fibra en el sentido adecuado se curva menos, alimenta mejor y se pliega sin romper. También importa la humedad: un papel guardado en un local seco se vuelve quebradizo y cambia ligeramente de medida, lo que se nota sobre todo en trabajos a varias pasadas.

Qué comprobar en una hoja antes de comprometer una tirada

  • Imprimir varias muestras del papel real, no de uno parecido.
  • Mirar el reverso al trasluz para ver cuánta huella deja la presión elegida.
  • Comprobar si la superficie arranca fibras y las deja pegadas en la forma.
  • Verificar la dirección de fibra si el trabajo se va a plegar o encuadernar.
  • Dejar el papel aclimatado en el taller antes de imprimir, no recién sacado del almacén.
  • Calcular mermas: los primeros pliegos de cada pasada rara vez sirven.

Las texturas marcadas —verjurados, papeles con grano visible— dan carácter pero complican los cuerpos pequeños: la letra se apoya sobre una superficie irregular y algunos trazos finos se interrumpen. Si el texto es largo y el cuerpo reducido, conviene una superficie más regular aunque resulte menos vistosa en muestra.

08Tiradas a varias pasadas

La tipografía imprime una tinta por pasada. Un trabajo a dos o tres colores es, en realidad, dos o tres tiradas completas del mismo papel, con su propia forma, su propio entintado y su propio ajuste. Lo que en un diseño parece un detalle —una inicial en otro color, una línea destacada— multiplica el tiempo de máquina y las probabilidades de que algo se desplace.

El orden de los colores no es indiferente. Se suele empezar por el que cubre más superficie o por el más claro, dejando el oscuro para el final, de modo que las pequeñas desviaciones queden disimuladas y no al revés. Entre pasada y pasada hay que dar tiempo de secado real: las tintas grasas endurecen por oxidación y no por evaporación, y un montón de pliegos apilados demasiado pronto se repinta por el reverso.

El registro entre pasadas depende de dos cosas: que las guías no se toquen y que el papel no cambie de medida. Lo primero se controla; lo segundo, solo en parte, porque la hoja gana o pierde humedad en las horas que pasa fuera de la máquina. Por eso los trabajos con encuentros exactos entre colores se diseñan, siempre que se pueda, con un pequeño margen de tolerancia: elementos que se tocan apenas, o que se superponen lo justo para que un desplazamiento mínimo no abra una línea blanca.

La superposición de tintas también aporta posibilidades propias. Las tintas tipográficas suelen ser translúcidas en capa fina, de modo que un color impreso sobre otro produce un tercero que no estaba en el tintero. Conviene probarlo antes sobre el papel definitivo, porque el resultado cambia por completo según la absorción de la hoja y el orden de aplicación.

09Distribución de la forma y cuidado de los tipos

Terminada la tirada, queda la parte que nadie ve y que decide si el taller seguirá funcionando dentro de diez años. La forma se limpia todavía en la rama, con el disolvente adecuado y un cepillo blando, insistiendo en los contrapunzones donde la tinta se acumula. La tinta seca dentro del ojo de la letra es muy difícil de retirar después y altera el dibujo en todas las impresiones siguientes.

Después se abre la rama y se distribuye: cada tipo vuelve a su cajetín, cada interlínea a su sitio, cada cuadratín a su cuerpo. Es un trabajo lento y aparentemente menor, pero un solo tipo devuelto al cajetín equivocado reaparecerá meses más tarde en mitad de una composición ajena, y no se descubrirá hasta la primera prueba entintada. Distribuir con prisa es la forma más segura de arruinar composiciones futuras.

Rutina al cerrar la jornada

  • Limpiar la forma antes de deshacerla, nunca después.
  • Retirar toda la tinta de rodillos, mesa de entintado y tintero.
  • Distribuir la composición el mismo día, sin dejarla en galera indefinidamente.
  • Separar el material de blanco por cuerpos antes de guardarlo.
  • Revisar el chibalete: cajas cerradas, cajetines sin mezclas visibles.
  • Lavarse las manos con agua y jabón antes de salir del taller.

Ese último punto no es retórico. El plomo de los tipos es un metal tóxico por ingestión, y aunque el riesgo del manejo normal sea bajo, las precauciones son sencillas y conviene incorporarlas como rutina: ventilar el espacio, no comer ni beber junto a las cajas, evitar limar o serrar material de plomo sin protección y lavarse las manos siempre al terminar. En el trato con los disolventes, el criterio es el mismo: ventilación, guantes y trapos guardados de forma segura.

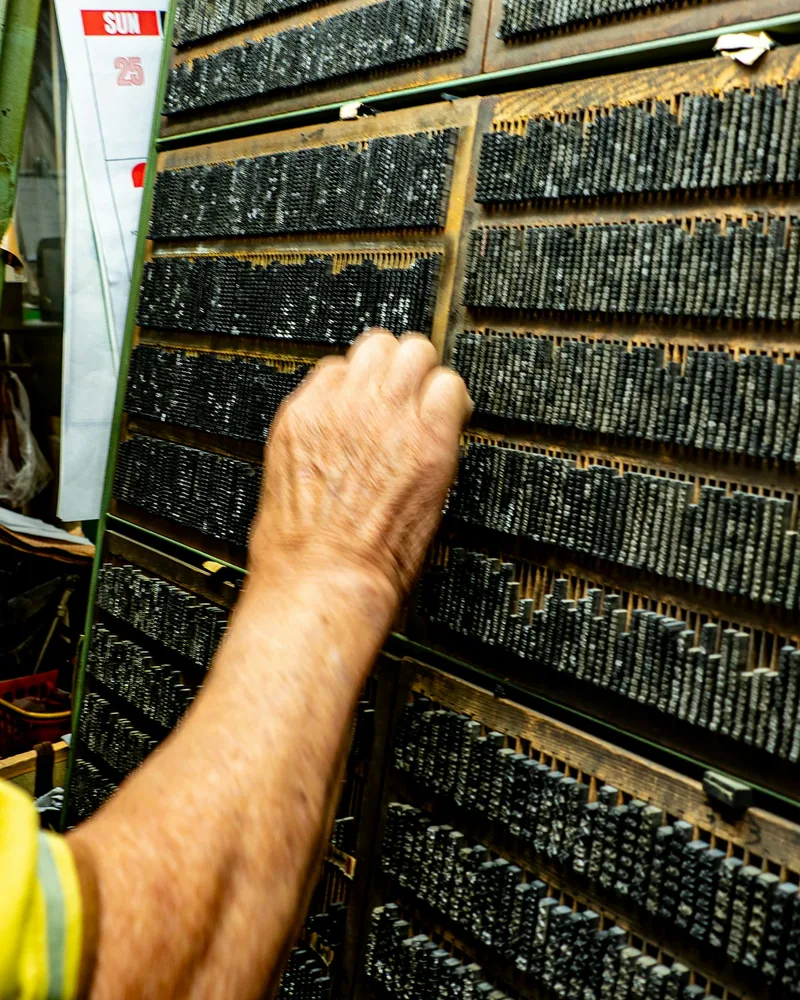
Una mano toma tipos de plomo de un cajetín en el chibalete de un taller tipográfico
Devolver cada letra a su cajetín forma parte del trabajo de imprimir. Imagen editorial de archivo, sin relación con ningún taller concreto.

Escribir a Plagirdo

Si algo de lo publicado aquí está incompleto, resulta confuso o contradice tu experiencia de taller, el correo está abierto. También se leen propuestas de temas relacionados con la impresión tipográfica que merezcan una entrada propia: procesos, materiales, máquinas, vocabulario del oficio.

No se ofrecen encargos de impresión, cursos, tasaciones ni venta de material. Lo único que existe aquí es el texto publicado y una dirección de correo.

[email protected]